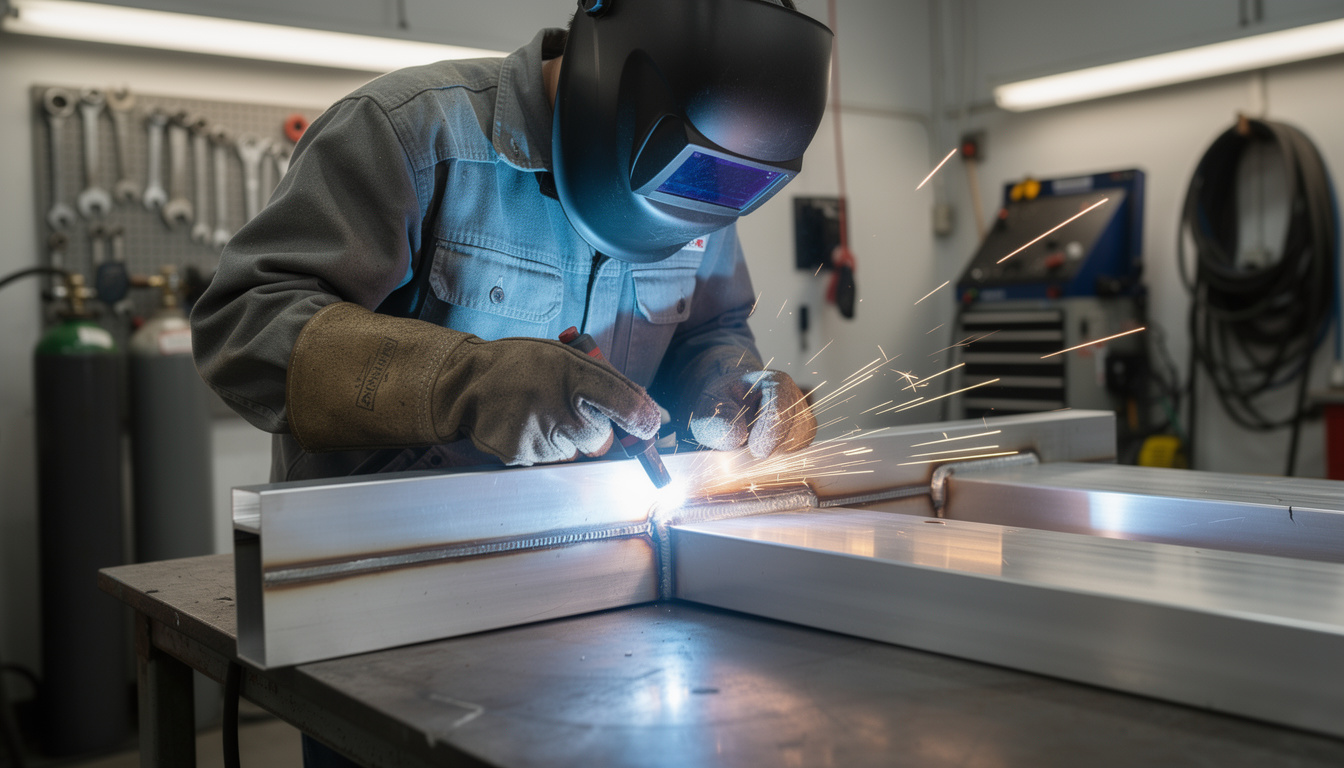
Dans l’atelier de Marc Delaunay, métallier-soudeur basé à Nantes, chaque pièce en aluminium raconte une histoire : réparer une rambarde oxydée, renforcer une structure de remorque ou réaliser une carrosserie légère pour un prototype électrique. Le succès ne tient pas à un geste unique mais à une chaîne de décisions — du choix du poste de soudage au dernier coup de brosse. Le soudage aluminium nécessite une approche méthodique : sélectionner le bon matériel soudure aluminium, préparer la surface, maîtriser les techniques de soudure adaptées et respecter la sécurité soudure à chaque étape. Dans un contexte professionnel et amateur, la progression technologique observée jusqu’en 2026 a simplifié l’accès à des solutions comme les systèmes push-pull et les torches à bobine, mais la rigueur de la préparation reste inchangée. Ce texte propose des conseils concrets, des exemples pratiques tirés du quotidien d’atelier et des réglages précis pour que vos assemblages en aluminium soient solides, propres et durables.
- 🔧 Matériel adapté : poste MIG/TIG, fil ER4043/ER5356, gaz argon pur.
- 🧽 Préparation aluminium : dégraissage, brossage inox dédié, nettoyage final.
- 🔥 Chauffage aluminium : préchauffage modéré 90-150 °C pour pièces épaisses.
- 🛠️ Techniques de soudure : poussée, angle 10–15°, vitesse constante.
- ⚠️ Sécurité soudure : ventilation, EPI, dégazage pour cuves.
Comment souder l’aluminium : choix du matériel soudure aluminium et équipements indispensables
Le premier poste est souvent décisif : Marc commence toujours par vérifier que son atelier est équipé du bon matériel soudure aluminium. Pour l’aluminium, la souplesse du fil, la conductivité thermique élevée et la présence quasi immédiate d’une couche d’oxyde imposent des outils spécifiques. Un poste MIG avec pistolet à bobine ou un système push-pull est souvent recommandé pour un apport de fil fiable. Le TIG reste la référence pour la qualité esthétique et le contrôle du bain. Dans le choix des marques, Hobart, Lincoln Electric, Miller, Fronius, ESAB, GYS et Kemppi restent des valeurs sûres en 2026, offrant des modèles dédiés à l’alu.
Pour l’alimentation, on privilégie des briques techniques adaptées : bobines aluminium, conduits lisses, galets d’entraînement conçus pour fil souple. Marc privilégie les galets à empreinte douce pour éviter les déformations du fil, et utilise systématiquement une gaine de guidage courte. Le gaz est un autre point crucial : 100 % argon est la norme pour le MIG et le TIG sur aluminium ; certains ateliers exploitent un ajout d’hélium pour augmenter la pénétration sur pièces épaisses, mais en 2026 l’argon pur reste le plus utilisé pour la régularité de l’arc.
Équipements complémentaires et sécurité
En plus du poste et du fil, il faut prévoir : casque à filtre automatique, gants en cuir épais, tablier, protection auditive et un système de ventilation localisée. Pour le nettoyage, la brosse métallique en acier inoxydable dédiée à l’aluminium, un dégraissant non gras et des chiffons propres sont indispensables. Marc recommande aussi un chalumeau pour le préchauffage ponctuel et une meuleuse avec disques abrasifs spécifiques pour ébarber correctement sans contaminer.
Les débutants feraient bien de considérer un ensemble « kit aluminium » incluant pistolet à bobine, galets dédiés, rouleaux de fil ER4043 et ER5356, et une bouteille d’argon de 6–8 bars. Investir dans un système push-pull change la donne pour la régularité de l’apport sur des pièces longues ou en position difficile. Enfin, les contrôles réguliers du matériel — tension de dévidoir, état des contacts et étanchéité des raccords gaz — réduisent les pannes en plein travail.
| 🔩 Équipement | 🔧 Fonction | ✅ Critère clé |
|---|---|---|
| Poste MIG / Pistolet à bobine | Alimentation fluide du fil | Filage régulier, push-pull conseillé |
| Fil ER4043 / ER5356 | Apport métallique | Choix selon alliage et résistance |
| Bouteille Argon 100% | Protection du bain | Débit stable, pureté élevée |
| Brosse inox dédiée | Nettoyage surface | Ne pas mélanger avec autres métaux |
Insight : investir dans un bon poste et des consommables qualifiés réduit de façon significative le temps passé à corriger des défauts et augmente la qualité des assemblages.

Préparation aluminium : nettoyage surface, dégraissage et chauffage aluminium pour une soudure sans défaut
La réussite d’une soudure commence avant l’amorçage de l’arc. Marc raconte qu’une fois, sur une réparation de remorque, une soudure inhabituellement poreuse l’a forcé à tout démonter : la cause était une contamination par graisse provenant d’une main non lavée. Depuis, sa règle est immuable : préparation aluminium irréprochable. L’aluminium développe instantanément une couche d’oxyde qui fond à une température bien supérieure à celle du métal sous-jacent, d’où l’importance d’éliminer cette couche juste avant le soudage.
Étapes pratiques :
- 🧴 Dégraissage : éliminer huiles et traces de silicone avec un solvant non gras, essuyer avec chiffon propre.
- 🧽 Brossage : utiliser une brosse inox réservée à l’aluminium, brosser dans le sens du joint pour éviter les résidus.
- ⏱️ Timing : nettoyer au dernier moment — la couche d’oxyde se reforme en quelques minutes à l’air libre.
- 🔥 Chauffage aluminium : pour des pièces de forte épaisseur, préchauffer entre 90 et 150 °C pour réduire le risque de fissuration et améliorer la pénétration.
Le préchauffage mérite une attention particulière. Il stabilise les cycles thermiques et réduit la différence de dilatation locale, diminuant les tensions résiduelles. Marc utilise un thermomètre infrarouge pour vérifier la température et un chalumeau pour les petites pièces. Sur des assemblages critiques, il met la pièce dans un four pour une montée en température contrôlée. Le chauffage trop élevé reste toutefois dangereux : au-delà de 150 °C, certains additifs peuvent altérer la microstructure de l’alliage.
Un exemple concret : lors d’une réparation d’un châssis en 6082, l’absence de préchauffage a provoqué des fissures de retrait. Répété avec un préchauffage à 120 °C et un angle de torche adapté, le joint a tenu aux essais mécaniques, prouvant l’efficacité de la méthode.
Nettoyage et prévention des contaminations croisées sont aussi cruciaux. Ne jamais utiliser une brosse qui a servi sur l’acier : le fer introduit dans l’alu provoquera des points de corrosion galvanique. Après meulage, dépoussiérez à l’air comprimé puis dégraissez de nouveau. Enfin, si vous travaillez sur des cuves, suivez un protocole de dégazage strict pour éviter les risques d’explosion — une précaution vitale que Marc applique systématiquement.
Phrase-clé : une préparation soignée réduit drastiquement la probabilité de porosité et de fissuration, garantissant une soudure mécanique et visuellement satisfaisante.

Techniques de soudage aluminium : MIG, TIG et autres types de soudure expliqués pas à pas
Le choix d’une technique dépend de la finalité : production en série, finition esthétique ou réparation ponctuelle. Marc privilégie le MIG pour des assemblages rapides et le TIG pour les pièces fines ou esthétiques. Voici un tour d’horizon technique pour chaque procédé et des gestes concrets à reproduire.
Soudage MIG — gestes et réglages
Le MIG sur aluminium nécessite une stratégie différente de l’acier. Utilisez la technique de poussée (torch angle 10–15°) pour protéger le bain par le gaz. Réglez la vitesse d’avance du fil plus élevée que pour l’acier pour compenser la conductivité thermique de l’aluminium. Un système push-pull ou un pistolet à bobine garantit un apport de fil stable et évite les enchevêtrements courants avec le fil souple.
Paramètres typiques : débit d’argon 20–25 l/min, mode transfert par pulvérisation pour des épaisseurs moyennes à élevées, tension et ampérage à ajuster selon l’épaisseur du métal. Une vitesse de déplacement régulière évite les surchauffes localisées et la formation de pores.
Après la vidéo, pratiquez sur une chute : commencez par des cordons filetés, vérifiez la pénétration et augmentez progressivement l’énergie si nécessaire.
Soudage TIG — maîtrise et esthétique
Le TIG offre une parfaite maîtrise du bain de fusion, indispensable pour des assemblages visibles ou des pièces d’épaisseur fine. L’électrode en tungstène non consommable permet un arc précis, tandis que la baguette d’apport déposée manuellement contrôle l’apport. Maintenez un débit d’argon constant et une distance électrode-surface stable.
Astuce : pour les plis et profils fins, utilisez une fréquence AC adaptée (pour l’aluminium) afin de nettoyer l’oxyde pendant le cycle et d’obtenir une fusion homogène. Le TIG demande plus d’entraînement, mais le résultat esthétique et la qualité mécanique en valent l’effort.
Autres types de soudure — électrode enrobée et laser
La soudure à l’électrode enrobée reste pertinente pour des interventions mobiles ou réparations sur site. Elle est économique mais exige un savoir-faire pour limiter les projections et la porosité. Le soudage laser, quant à lui, gagne du terrain pour l’industrie en 2026 : il permet des joints fins, peu de déformation et une cadence élevée, mais le coût du matériel limite son usage aux grandes séries.
Phrase-clé : choisir entre MIG, TIG, électrode enrobée ou laser dépend des objectifs : vitesse, esthétique, épaisseur aluminium et contraintes budgétaires.

Erreurs fréquentes, conseils soudure et remèdes pratiques pour éviter les défauts
Les erreurs communes peuvent transformer un travail soigné en réparation fastidieuse. Marc se rappelle d’un prototype où l’usage d’un mélange argon/CO2 avait provoqué une soudure cassante : le CO2 a altéré la protection du bain. Voici les principaux pièges et leurs solutions pratiques.
Ignorer la préparation
Problème : rejet du nettoyage ou mélange d’outils. Effet : porosité, inclusions et fissures. Solution : appliquer un protocole stricte — dégraissage, brossage inox dédié, nettoyage final et soudage immédiat.
Mauvais gaz ou réglages
Problème : utilisation d’un gaz inadapté (ex. argon/CO2). Effet : arc instable, défauts mécaniques. Solution : s’assurer d’un argon 100% et vérifier débit et pression avant chaque série.
Alimentation du fil
Problème : fil souple qui bourre. Effet : arrêts fréquents et cordons irréguliers. Solution : opter pour un pistolet à bobine ou un système push-pull, contrôler les galets et raccourcir la gaine de guidage.
- 🔁 Vérifier les galets d’entraînement avant chaque séance.
- 🧰 Nettoyer et graisser légèrement les pièces mobiles du dévidoir.
- 🔍 Tester sur une chute avant de commencer l’assemblage final.
Une anecdote : sur une rangée de quatre assemblages, Marc a dû réintervenir trois fois à cause d’une vitesse de déplacement trop lente. En corrigeant le rythme et en augmentant légèrement l’apport de fil, il a obtenu des cordons réguliers sans projections. La leçon : la vitesse est aussi importante que l’angle et le type de fil.
Phrase-clé : le diagnostic rapide et systématique des réglages évite la plupart des réparations ultérieures et protège la qualité du produit final.
Applications, sécurité soudure et recommandations selon épaisseur aluminium
L’aluminium intervient dans l’aéronautique, l’automobile, la construction, le nautisme et le bricolage. Chaque usage impose des contraintes différentes, en particulier en termes d’épaisseur aluminium et de finition. Marc adapte ses procédures selon l’application : châssis structurels demandent des alliages spécifiques et des contrôles non destructifs ; les éléments décoratifs privilégient l’esthétique.
Épaisseur et méthode recommandée
– Pièces 0,5–2 mm : préférez le TIG pour un contrôle fin et éviter la distorsion.
– Pièces 2–6 mm : MIG en mode pulvérisation ou TIG si esthétique requise.
– > 6 mm : préchauffage modéré conseillé, MIG multi-passes pour pénétration.
Sécurité et ventilation
La sécurité soudure ne se limite pas aux EPI. Ventilez l’espace, contrôlez les fumées et éliminez tout produit inflammable. Pour les cuves, procédez toujours à un dégazage complet. Sur des chantiers extérieurs, protégez la zone du vent pour garantir l’efficacité du gaz de protection.
Cas pratique : rénovation d’une coque aluminium
Marc a récemment réparé la coque d’un voilier. Il a choisi l’ER5356 pour ses propriétés mécaniques et un préchauffage local pour éviter la déformation du bordé. Le résultat a passé les essais d’étanchéité et les contrôles de résistance, confirmant l’adéquation du choix d’alliage et de la méthode.
En atelier, documentez chaque paramètre : type d’alliage, fil utilisé, ampérage, vitesse, angle de torche et température de préchauffage. Ces données forment une base indispensable pour reproduire un bon résultat et pour la traçabilité en contexte professionnel.
Phrase-clé : adapter la méthode à l’épaisseur et à l’usage garantit des assemblages fiables, sûrs et conformes aux exigences techniques.
Quel fil choisir entre ER4043 et ER5356 ?
Le ER4043 est souvent choisi pour sa résistance à la corrosion et sa facilité d’emploi, idéal pour la plupart des alliages courants; le ER5356 apporte une meilleure résistance mécanique, recommandé pour des assemblages structuraux.
Faut-il toujours préchauffer l’aluminium ?
Le préchauffage est conseillé pour des pièces épaisses ou quand l’alliage le requiert (généralement entre 90 et 150 °C). Il réduit le risque de fissuration et améliore la pénétration; pour les pièces fines, il est souvent inutile.
Comment éviter la porosité?
Respectez une préparation rigoureuse (dégraissage, brossage inox), utilisez de l’argon 100% et maintenez des réglages stables (vitesse, tension). Évitez l’humidité et la contamination par d’autres métaux.
Peut-on souder l’aluminium à la maison ?
Oui, si vous disposez du matériel adapté, respectez les règles de sécurité (ventilation, EPI) et suivez les bonnes pratiques de préparation et de réglage. Les débutants peuvent commencer par des projets simples avant de passer à des assemblages structurels.